فرآیند خان کشی یا بروچینگ (Broaching) با عبور ابزاری برنده و چنددندانه از داخل یا سطح قطعهکار، اشکالی مانند هزارخار، جای خار و پروفیلهای خاص را در یک مرحله و با بالاترین دقت ابعادی ایجاد میکند. آداکو با بیش از یک دهه تجربه، اولین و تنها تولیدکننده ابزارهای خانکشی، پلاگ گیج و قالبهای رولینگ شانهای در ایران است و ابزارهایی متناسب با استانداردهای بینالمللی طراحی و تولید میکند.
استفاده از بهترین مواد اولیه و عملیات حرارتی پیشرفته
طراحی و ساخت ۱۰۰٪ توسط متخصصان ایرانی
تولید قطعات با تلرانسهای بسیار دقیق
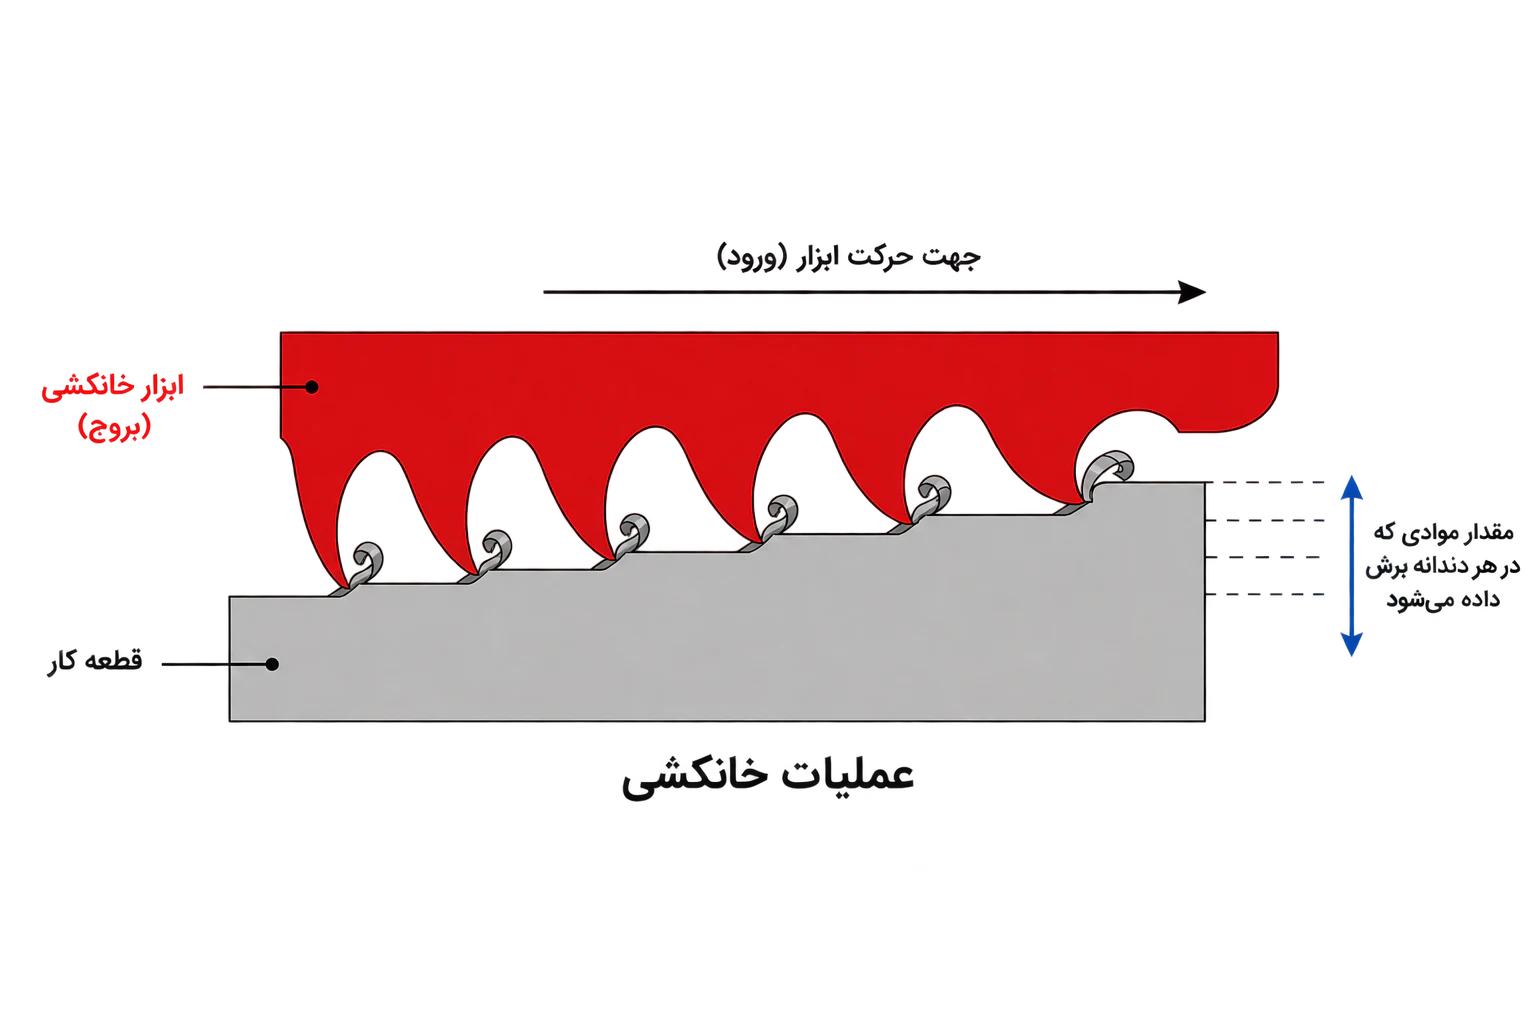
خانکشی (Broaching) فرآیندی از ماشینکاری برادهبرداری است که در آن ابزار خانکشی، با حرکتی خطی و پیوسته (فشاری، کششی یا چرخشی)، از داخل یا روی سطح قطعهکار عبور داده میشود. برخلاف روشهایی مانند تراشکاری یا فرزکاری که برای رسیدن به شکل نهایی نیاز به چندین پاس دارند، در خانکشی تمام مراحل برادهبرداری در یک عبور واحد و در طول مسیر حرکت ابزار انجام میشود.
در این فرآیند، قطعهکار ثابت نگهداشته میشود و ابزار خانکشی تحت نیروی هیدرولیکی یا مکانیکی از میان آن عبور میکند. هر دندانه ابزار بهترتیب مقدار مشخصی از ماده را برمیدارد، بهطوریکه دندانههای خشنتراش در ابتدای مسیر حجم اصلی براده را جدا میکنند و دندانههای پرداختکار در انتها، سطح نهایی را با دقت و صافی بالا شکل میدهند. همین توالی منظم باعث میشود خانکشی بتواند در کوتاهترین زمان، دقیقترین و یکنواختترین ابعاد را روی حجم بالایی از قطعات تکرار کند.
فرآیند خانکشی از سه مرحله اصلی تشکیل میشود: ثابتکردن قطعهکار روی فیکسچر، عبور ابزار خانکشی از داخل یا روی سطح قطعه با نیروی پرس هیدرولیکی یا مکانیکی، و در نهایت جداسازی ابزار پس از تکمیل مسیر. آنچه خانکشی را از سایر روشهای ماشینکاری متمایز میکند، این است که تمام این کار در یک بار عبور ابزار و بدون نیاز به توقف، تنظیم مجدد یا تعویض ابزار در میانه مسیر انجام میشود؛ هر بخش از ابزار وظیفه مشخصی — از برادهبرداری اولیه تا پرداخت نهایی — را بر عهده دارد.
ابزار خانکشی از مجموعهای دندانه (تیغه یا سوزن خانکشی) تشکیل شده که بهترتیب و پشت سر هم روی بدنه ابزار قرار گرفتهاند. این دندانهها به سه گروه اصلی تقسیم میشوند:
در حین فرآیند، قطعهکار ثابت نگهداشته میشود و ابزار خانکشی — بسته به نوع فرآیند (فشاری یا کششی) — توسط نیروی هیدرولیکی یا مکانیکی پرس، از میان یا روی قطعه عبور داده میشود. هر دندانه بهاندازهای مشخص (که به آن «افزایش ارتفاع دندانه» یا Rise Per Tooth گفته میشود) عمیقتر از دندانه قبلی است؛ به همین دلیل با هر عبور، مقدار ثابتی از ماده برداشته میشود بدون آنکه نیاز به تنظیم یا تعویض ابزار در میانه کار باشد.
خانکشی بر اساس نوع حرکت ابزار و نحوه اعمال نیرو به چند دسته اصلی تقسیم میشود. انتخاب هر روش به عواملی مانند شکل قطعه، عمق و طول پروفیل موردنظر، حجم تولید و نوع دستگاه در دسترس بستگی دارد.
در خانکشی فشاری، ابزار خانکشی تحت نیروی فشاری (معمولاً توسط پرس هیدرولیکی) به داخل یا روی سطح قطعهکار هل داده میشود. این روش معمولاً برای ابزارهای کوتاهتر و پروفیلهایی با عمق کم به کار میرود، چون ابزارهای بلند در برابر نیروی فشاری مستعد کمانش (Buckling) هستند. خانکشی فشاری به دلیل سادگی نسبی دستگاه و هزینه پایینتر ابزار، در تولیدات با تیراژ متوسط و پروفیلهایی مانند هزارخار و جای خار داخلی کاربرد گستردهای دارد.
برخلاف روش فشاری، در خانکشی کششی ابزار تحت نیروی کششی از میان قطعهکار عبور داده میشود. از آنجا که کشش برخلاف فشار باعث کمانش ابزار نمیشود، این روش امکان استفاده از ابزارهای بلندتر و ایجاد پروفیلهای عمیقتر و پیچیدهتر را فراهم میکند. خانکشی کششی به دلیل دقت ابعادی بالا و پایداری بیشتر در طول عمر ابزار، انتخاب رایجتری برای تولید صنعتی قطعاتی مانند اسپلاینهای داخلی، جای خار عمیق و پروفیلهای خاص با حجم تولید بالاست.
خانکشی سطحی برخلاف دو روش قبلی که برای ایجاد پروفیلهای داخلی (مانند سوراخها) به کار میروند، برای ماشینکاری سطوح خارجی و تخت قطعهکار استفاده میشود. در این روش، ابزار روی سطح بیرونی قطعه حرکت میکند و بهجای ایجاد شکل داخلی، شیارها، دندهها یا سطوح مسطح و پروفیلدار خارجی را شکل میدهد. خانکشی سطحی معمولاً در قطعاتی که نیاز به ماشینکاری همزمان چند سطح یا تولید انبوه با سرعت بالا دارند، مانند قطعات موتور و گیربکس، کاربرد دارد.
خانکشی چرخشی روشی متفاوتتر است که در آن، برخلاف حرکت خطی ابزار در سایر انواع خانکشی، ابزار بهصورت چرخشی و همراه با نیروی محوری وارد قطعهکار میشود و بهتدریج پروفیل موردنظر (مانند سوراخهای چندضلعی یا هزارخار) را ایجاد میکند. این روش معمولاً روی دستگاههای تراش یا مراکز ماشینکاری CNC قابل اجراست و برای تولیداتی با حجم پایینتر یا قطعاتی که امکان استفاده از دستگاه اختصاصی خانکشی را ندارند، جایگزین مقرونبهصرفهای
بسته به شکل و کاربرد پروفیل موردنظر، ابزار خانکشی در انواع مختلفی طراحی و ساخته میشود. هرکدام از این ابزارها متناسب با هندسه خاصی از قطعه، دندانهبندی و پارامترهای فنی اختصاصی خود را دارند.
ابزار خانکشی هزارخار برای ایجاد پروفیلهای اسپلاین — مجموعهای از دندانههای موازی و منظم روی سطح داخلی یا خارجی قطعه — استفاده میشود. این پروفیلها معمولاً برای انتقال گشتاور بین شفتها، چرخدندهها و هابها به کار میروند و به همین دلیل نیاز به دقت ابعادی و هممحوری بسیار بالایی دارند. طراحی دندانههای این ابزار باید دقیقاً با استاندارد اسپلاین موردنظر (مانند DIN یا ISO) و مشخصات قطعه هماهنگ باشد.
ابزار خانکشی جای خار برای ایجاد شیارهای مستطیلی یا پروفیلدار (جای خار) در سطح داخلی سوراخها به کار میرود؛ شیارهایی که معمولاً برای جلوگیری از چرخش نسبی بین شفت و قطعات متصل به آن (مانند پولی، چرخدنده یا کوپلینگ) استفاده میشوند. این ابزار باید متناسب با عرض، عمق و موقعیت دقیق جای خار طراحی شود تا از تنشهای اضافی روی قطعه در حین کارکرد جلوگیری کند.
در بسیاری از قطعات صنعتی، پروفیل موردنیاز با اشکال استاندارد (مانند هزارخار یا جای خار ساده) مطابقت ندارد و نیاز به طراحی اختصاصی دارد. ابزار خانکشی پروفیلهای خاص برای همین منظور ساخته میشود؛ از اشکال چندضلعی و ستارهای گرفته تا هندسههای سفارشی که بر اساس نقشه فنی مشتری و کاربرد نهایی قطعه طراحی میشوند. ساخت این نوع ابزار معمولاً به تجربه و دقت بالاتری نیاز دارد، چون هیچ استاندارد از پیشتعیینشدهای برای آن وجود ندارد.
آداکو بهعنوان تولیدکننده ابزارهای خانکشی در ایران، توانایی طراحی و تولید تمامی این انواع ابزار — از هزارخار و جای خار استاندارد تا پروفیلهای خاص و سفارشی — را متناسب با نیاز خطوط تولید صنعتی دارد.
خانکشی مانند هر روش ماشینکاری دیگری، متناسب با نوع کاربرد، هم نقاط قوت مشخصی دارد و هم محدودیتهایی که باید در انتخاب آن در نظر گرفته شود.
خانکشی به دلیل دقت بالا و سرعت تولید، در صنایعی که نیاز به تولید انبوه قطعات با پروفیل دقیق و تکرارپذیر دارند، جایگاه ویژهای پیدا کرده است.
در صنعت خودروسازی، خانکشی برای تولید قطعاتی مانند هزارخار شفتهای انتقال قدرت، جای خار پولیها و چرخدندهها، و پروفیلهای داخلی قطعات گیربکس و دیفرانسیل استفاده میشود. حجم بالای تولید در این صنعت، خانکشی را نسبت به روشهای دیگر ماشینکاری به گزینهای اقتصادیتر و سریعتر تبدیل میکند.
گیربکسها به دلیل نیاز به انتقال دقیق گشتاور بین شفتها و چرخدندهها، به قطعاتی با تلورانس ابعادی بسیار پایین نیاز دارند. ابزار خانکشی در این صنعت عمدتاً برای تولید اسپلاینهای داخلی هابها، جای خار شفتها و پروفیلهای خاص دندهها به کار میرود؛ جایی که کوچکترین انحراف ابعادی میتواند باعث لقی یا سایش زودرس قطعات شود.
در صنعت هوافضا، جایی که دقت ابعادی و کیفیت سطح از حیاتیترین الزامات تولید محسوب میشود، خانکشی برای ساخت قطعاتی مانند دیسکهای توربین، پروفیلهای داخلی موتور و اتصالات دقیق با هندسه پیچیده به کار میرود. توانایی خانکشی در تولید پروفیلهای یکنواخت با تلورانس میکرونی، آن را به یکی از روشهای استاندارد در این صنعت تبدیل کرده است.
آداکو تولیدکننده ابزارهای خانکشی صنعتی است و ابزارهای موردنیاز خطوط تولید و مجموعههای صنعتی را متناسب با مشخصات فنی قطعه و فرآیند ماشینکاری طراحی و تولید میکند.
در ساخت یک ابزار خانکشی، مشخصات قطعه، جنس متریال، پروفیل موردنظر، تلرانسهای ابعادی، شرایط ماشینکاری و الزامات تولید در نظر گرفته میشود تا ابزار نهایی با فرآیند تولید مشتری هماهنگ باشد.
هدف آداکو، ارائه ابزار خانکشی دقیق، بادوام و متناسب با نیاز خطوط تولید صنعتی است؛ از طراحی هندسه و دندانههای ابزار تا انتخاب متریال و فرآیند ساخت و آمادهسازی نهایی.
اگر برای تولید قطعه خود به ابزار خانکشی نیاز دارید، میتوانید مشخصات قطعه، نقشه یا اطلاعات فنی فرآیند را در اختیار کارشناسان آداکو قرار دهید تا مناسبترین راهکار برای طراحی و ساخت ابزار خانکشی بررسی شود.
خانکشی و بروچینگ (Broaching) هیچ تفاوتی با هم ندارند؛ «خانکشی» معادل فارسیِ همان فرآیند Broaching است. ابزاری که برای این کار استفاده میشود نیز در فارسی «خانکش» یا «براوچ» نامیده میشود. برخلاف فرزکاری یا تراشکاری که برای رسیدن به شکل نهایی به چندین پاس و تنظیم مجدد ابزار نیاز دارند، خانکشی تمام مراحل برادهبرداری — از خشنتراشی تا پرداخت نهایی — را در یک عبور واحد ابزار انجام میدهد. همین ویژگی باعث سرعت تولید بالاتر و دقت ابعادی یکنواختتر در خانکشی میشود. انتخاب بین این دو به عمق و طول پروفیل بستگی دارد. خانکشی فشاری برای پروفیلهای کوتاهتر و کمعمقتر مناسب است، چون ابزارهای بلند در برابر نیروی فشاری دچار کمانش میشوند. خانکشی کششی امکان استفاده از ابزارهای بلندتر و ایجاد پروفیلهای عمیقتر و پیچیدهتر را فراهم میکند، به همین دلیل در تولید صنعتی رواج بیشتری دارد. بله، آداکو اولین و تنها تولیدکننده ابزارهای خانکشی، پلاگ گیج و قالبهای رولینگ شانهای در ایران است و انواع ابزار خانکشی فشاری، کششی و سطحی را متناسب با استانداردهای بینالمللی و نیاز خطوط تولید صنعتی طراحی و میسازد.ابزارهای مورد استفاده در خانکشی
ابزار خانکشی هزارخار (Spline)
ابزار خانکشی جای خار (Keyway)
ابزار خانکشی پروفیلهای خاص
مزایا و معایب خانکشی
مزایای خانکشی نسبت به سایر روشهای ماشینکاری
محدودیتها و معایب خانکشی
کاربردهای خانکشی در صنایع مختلف
صنعت خودروسازی
صنعت گیربکسسازی
صنعت هوافضا
تولید ابزارهای خانکشی در آداکو
سوالات متداول